
Bâtis et embases de machines-outils sur mesure en fonte
Kurt Foundry coule des bâtis, embases, colonnes et tables en fonte grise pour les constructeurs de machines, coulés selon vos plans en pièces monobloc jusqu'à 1 000 kg et usinés en interne par CNC.
Une fondation stable commence à la fonderie
Une machine n'est aussi précise que la pièce coulée sur laquelle elle est construite. La porosité sous un glissière, une nervure qui refroidit de manière inégale ou une contrainte résiduelle qui se relâche après usinage se manifesteront plus tard par du broutement, de la dérive et une perte de tolérance. Kurt Foundry coule des bâtis et embases de machines-outils en fonte grise, où la structure graphitique amortit les vibrations et s'usine proprement, et contrôle la composition chimique, le refroidissement et la finition afin que la pièce reste fidèle après avoir quitté notre atelier.
Nous travaillons à partir de votre plan 2D ou modèle 3D, examinons la disposition des nervures et les sections de parois avec vos ingénieurs, et livrons des pièces coulées ébauchées ou finies d'usinage, prêtes pour l'assemblage.
Ce que nous personnalisons pour vous
Chaque bâti et embase est coulé selon votre conception, et non prélevé sur une étagère. Voici les détails que nous concevons avec vous avant la fabrication du modèle.
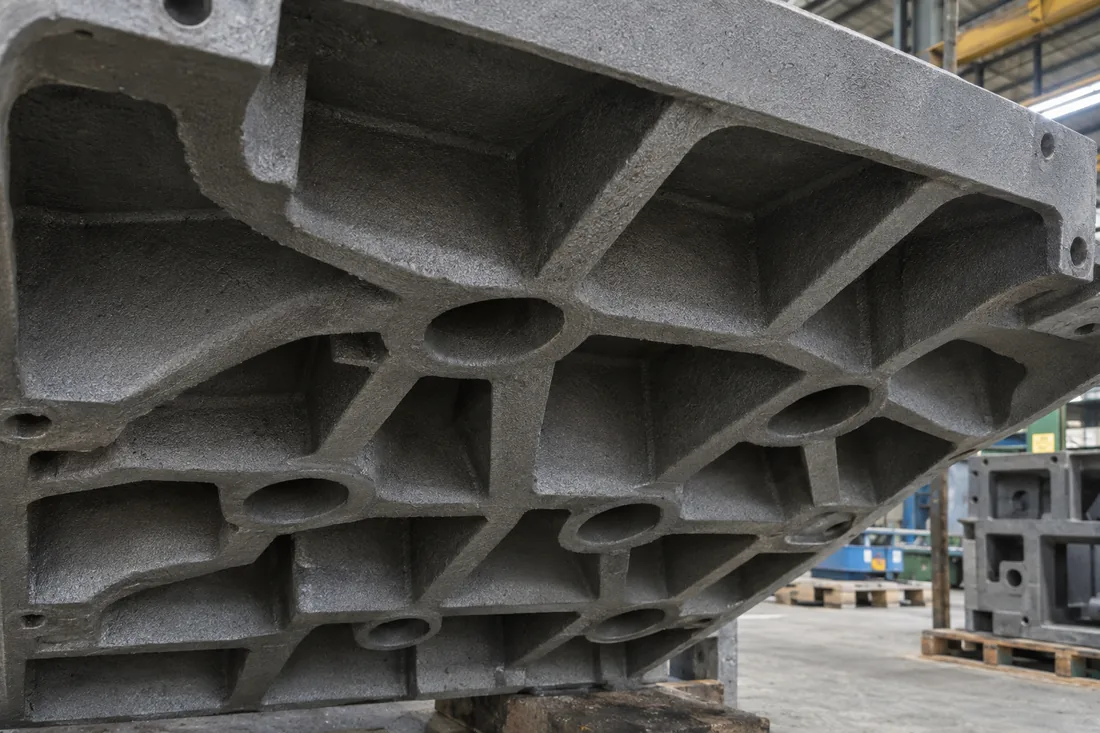
Disposition des nervures et sections de parois
Les sections caissonnées, les nervures transversales et les trous d'allègement sont disposés pour optimiser la rigidité par kilogramme, avec des transitions de parois étudiées pour un refroidissement uniforme afin que les sections lourdes de glissières restent denses.
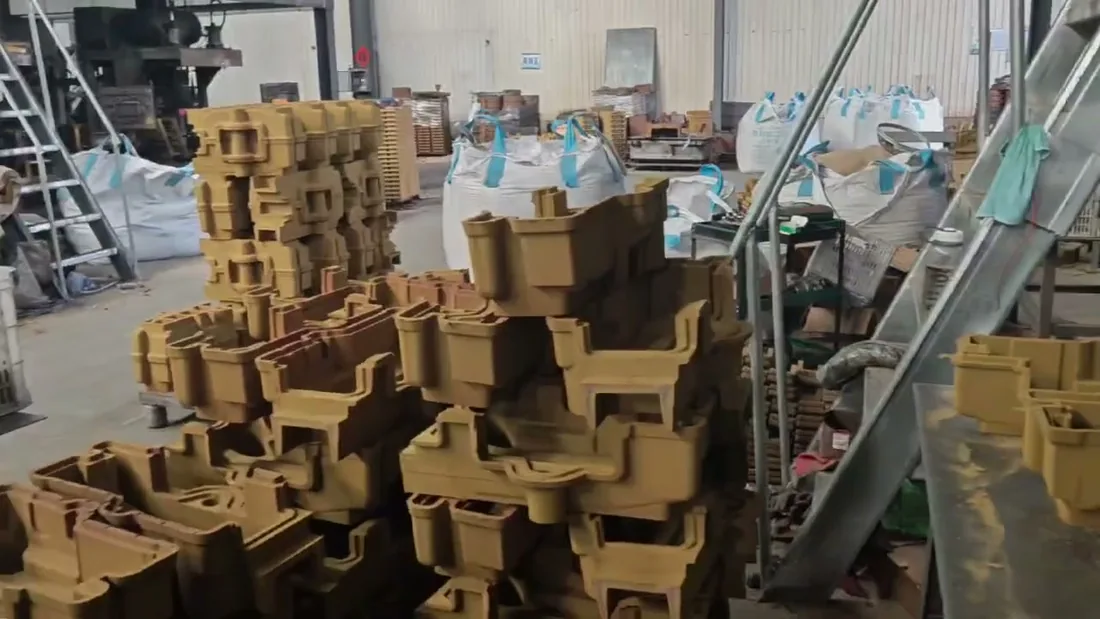
Noyaux et cavités internes
Les noyaux en sable forment les sections creuses, les canaux de refroidissement, les goulottes à copeaux et les passages de câbles à l'intérieur de la pièce coulée, réduisant le poids tout en conservant les parois nécessaires à la rigidité.
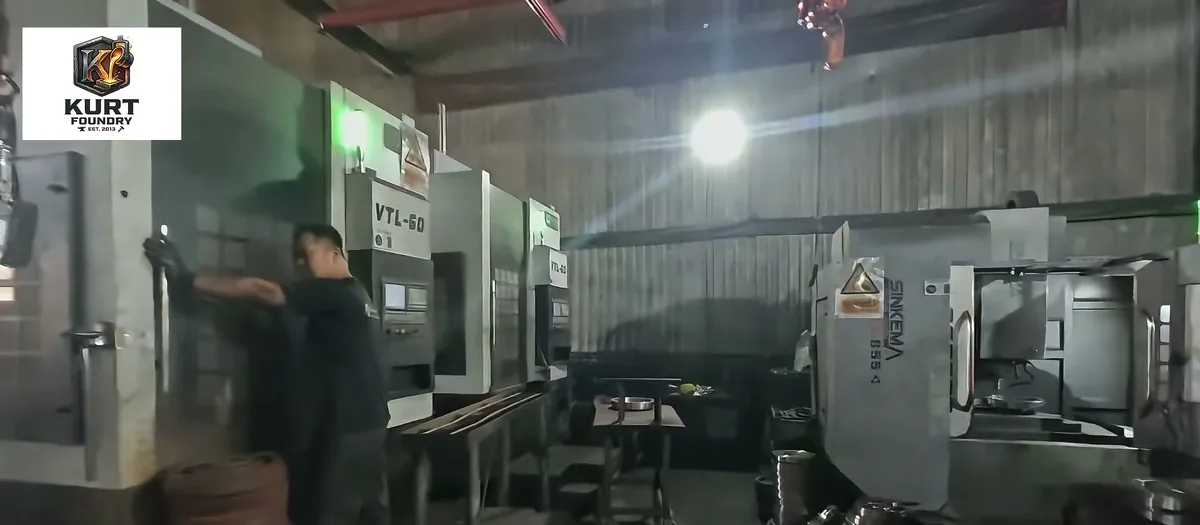
Usinage des glissières et des faces de montage
Les glissières, les patins de montage, les faces de référence et les implantations de boulons sont usinés en interne selon votre plan, afin que la pièce coulée arrive prête pour les rails, les broches et les pieds de nivellement.
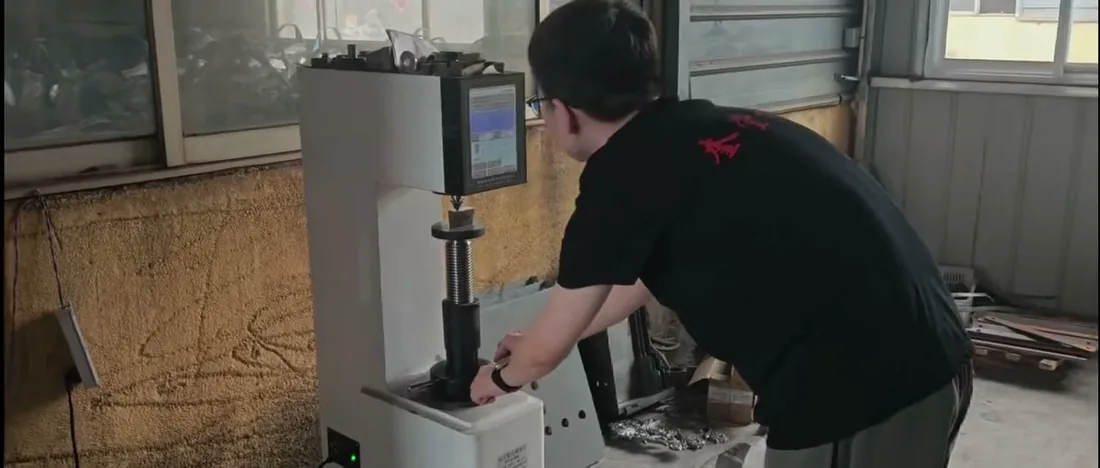
Vérification de la nuance et de la dureté
La composition chimique et la dureté sont contrôlées par rapport à la nuance indiquée sur votre plan, afin que les surfaces d'usure et les bossages de boulons se comportent de manière identique sur chaque pièce coulée du lot.
Nuances de matériaux pour pièces coulées de machines-outils
Vous ne savez pas quelle nuance convient ? Comparez toutes les pièces moulées en fonte sur mesure options ou essayez notre conseiller en nuances de matériaux.
La fonte grise est le choix standard pour les bâtis et les embases. La fonte ductile est utilisée lorsqu'une pièce doit également supporter des charges de choc ou de flexion.
| Norme / Nuance | Équivalents les plus proches | Résistance minimale à la traction (MPa) | Utilisation typique en machine-outil |
|---|---|---|---|
| ASTM A48 Classe 30 (fonte grise) | HT200 / EN-GJL-200 | 207 | Embases légères, capots, supports et protecteurs. |
| ASTM A48 Classe 35 (fonte grise) | HT250 / EN-GJL-250 | 241 | Bancs de tours, embases et colonnes de centres d'usinage ; le choix le plus courant. |
| ASTM A48 Classe 40 (fonte grise) | HT300 / EN-GJL-300 | 276 | Bâtis, colonnes et chariots plus lourdement chargés avec glissières larges. |
| ASTM A536 65-45-12 (Fonte ductile) | QT450-10 / EN-GJS-450-10 | 448 | Tables, équerres et bras qui subissent également des charges de choc ou de flexion. |
Où ces pièces coulées sont mises en œuvre
Pièces coulées typiques de machines-outils et d'équipements que nous chiffrons, dimensionnées pour des pièces monobloc de 1 kg à 1 000 kg (2 200 lbs).
Bancs de tours et poupées fixes
Bancs avec glissières intégrées, carters de poupée fixe et de poupée mobile pour tours d'établi, de toolroom et petits tours CNC.
Embases et colonnes de centres d'usinage
Embases, colonnes, chariots et tables pour centres d'usinage verticaux compacts, machines à percer et à tarauder.
Embases de rectifieuses, presses et bancs d'essai
Embases rigides et amortissant les vibrations pour rectifieuses planes, petites presses, supports d'inspection et équipements d'essai.
Comment nous fabriquons vos pièces coulées de machines-outils
Du modèle aux faces de référence usinées, chaque étape vise un seul objectif : une pièce coulée qui reste dimensionnellement stable après usinage.
Examen du modèle et de la fabricabilité (DFM)
Nous examinons votre modèle pour la disposition des nervures, les transitions d'épaisseur de paroi, les supports de noyaux et le placement des masselottes sur les sections lourdes de glissières, puis nous construisons le modèle et les boîtes à noyaux.
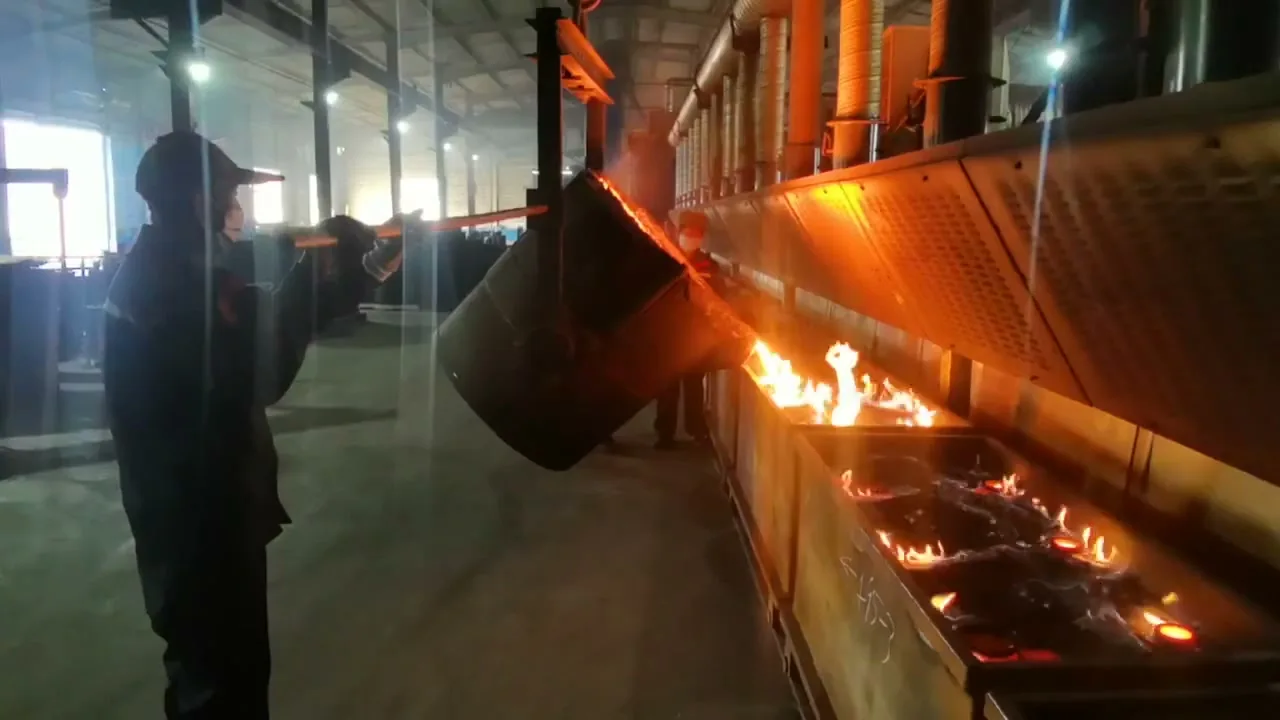
Moulage et mise en place des noyaux
Les noyaux en sable pour les cavités internes sont fabriqués et placés dans le moule, et les positions des noyaux sont vérifiées avant la fermeture du moule.
Fusion et coulée vérifiées par spectromètre
Chaque fusion est contrôlée par spectromètre avant la coulée, afin que l'équivalent carbone et la teneur en alliage correspondent à la nuance indiquée sur votre plan.
Refroidissement contrôlé et décochage
Les pièces coulées refroidissent dans le moule avant le décochage afin de limiter les contraintes thermiques entre les sections épaisses de glissières et les nervures plus fines.
Relaxation des contraintes avant usinage
Les bâtis et embases subissent une relaxation des contraintes par vieillissement thermique avant usinage, afin que la pièce coulée ne se déforme pas une fois les glissières usinées.
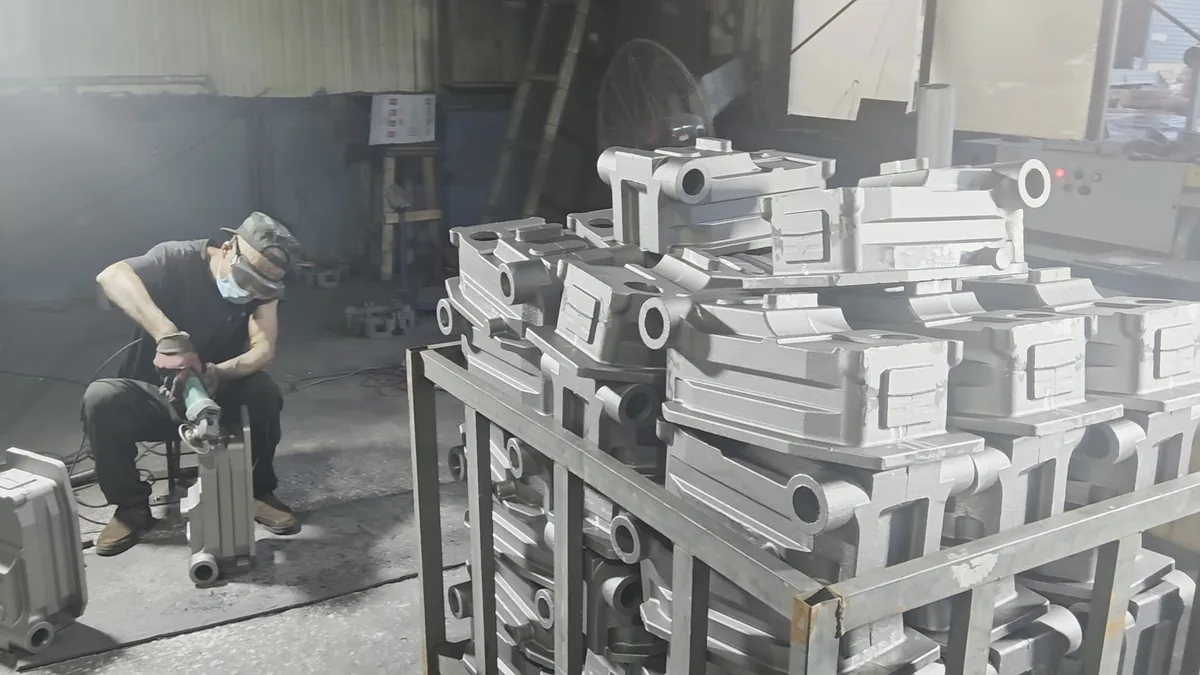
Grenaillage et ébarbage
Le sable est enlevé par grenaillage, et les attaques, masselottes et lignes de joint sont meulées à ras, prêtes pour l'apprêt ou l'usinage.
Usinage CNC et inspection finale
Les faces de référence, glissières, patins et trous sont usinés en interne, puis contrôlés par rapport à votre plan avant peinture et emballage.
Contrôle qualité des pièces moulées pour machines-outils
Chaque banc et chaque base est contrôlé pour sa composition chimique, sa dureté et sa géométrie avant de quitter la fonderie, sous notre système qualité IATF 16949:2016.
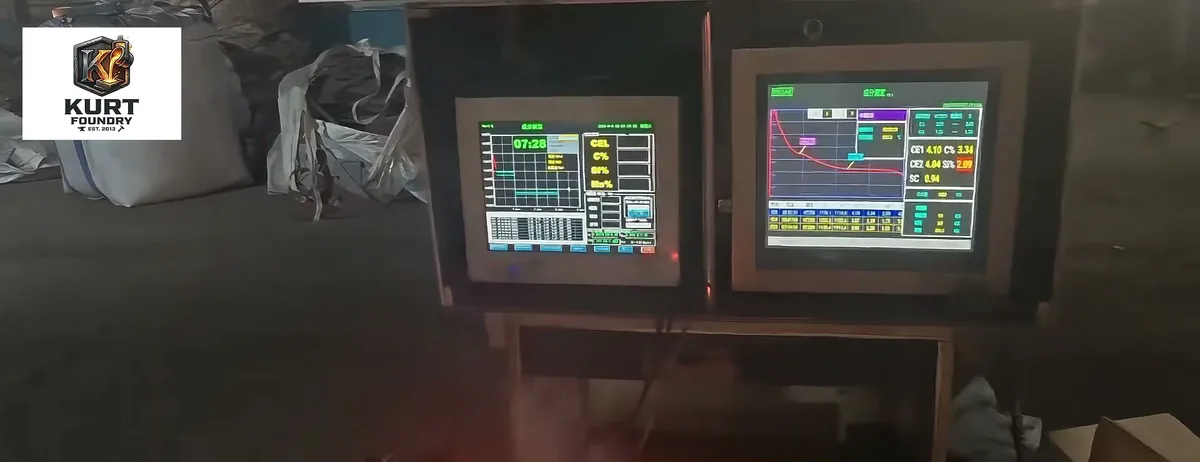
- Analyse chimique :Les résultats de spectromètre pour chaque coulée sont enregistrés et fournis sous forme de rapports d'essai matière (MTR) avec votre expédition.
- Essai de dureté :La dureté Brinell est contrôlée sur la pièce moulée pour confirmer la nuance et la régularité des surfaces d'usure.
- Tests mécaniques :Des barreaux d'essai de traction coulés avec la pièce vérifient la résistance minimale de la nuance lorsque votre spécification l'exige.
- Inspection dimensionnelle et de surface :Les faces usinées, les motifs de trous et les glissières sont mesurés par rapport à votre plan, et les surfaces usinées sont inspectées pour détecter les inclusions de sable et la porosité.
Expédition à l'exportation mondiale — directement depuis la fonderie
Kurt Foundry exporte vers des clients en Amérique du Nord, en Europe, en Asie du Sud-Est, au Moyen-Orient et en Australie, et gère la logistique depuis le sol de notre fonderie jusqu'à votre quai de réception.
Nous expédions FOB, CIF ou DDP depuis Qingdao, avec un prix direct usine unique et une transparence totale sur le fret.
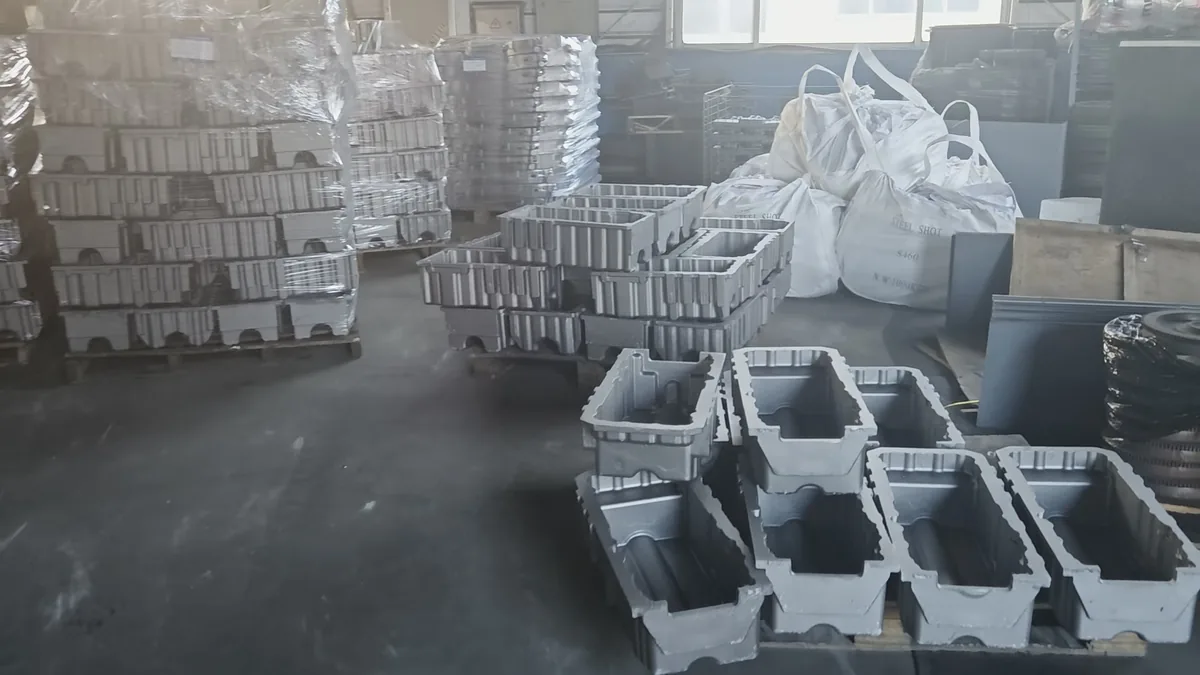
Les faces usinées sont protégées contre la rouille, et les bancs et bases sont fixés sur des patins ou dans des caisses en bois fumigées ISPM-15 afin que les glissières ne soient pas endommagées pendant le transport.
Fret maritime
Fret maritime en conteneur complet ou LCL depuis Qingdao vers les ports des États-Unis, du Canada, d'Europe, d'Asie du Sud-Est, du Moyen-Orient et d'Australie.
Conditions commerciales flexibles
Conditions FOB, CIF et DDP adaptées à votre processus d'approvisionnement et à vos exigences d'importation.
Livraison du dernier kilomètre
Sous DDP, nous gérons le dédouanement et le transport routier intérieur jusqu'à votre installation aux États-Unis, au Canada et dans certaines destinations européennes.
Emballage d'exportation
Revêtement antirouille sur les faces usinées, patins ou caisses fumigées, et documentation d'exportation complète.
Pourquoi choisir Kurt Foundry pour vos pièces moulées pour machines-outils
Coulées, finies et usinées sous un même toit, avec une seule équipe responsable du modèle à la pièce emballée.
Spécialistes de la fonte grise
La fonte grise et la fonte ductile sont notre cœur de métier, la même métallurgie que nous utilisons pour les volants moteurs sous notre certification IATF 16949:2016.
Coulée et usinage au même endroit
Aucun transfert entre une fonderie et un atelier d'usinage : l'équipe qui coule votre banc usine également ses faces de référence.
Du prototype à la production
Les commandes commencent à une pièce pour une machine prototype, et le même modèle est conservé jusqu'aux lots de production.
Pièces moulées associées
Autres carters en fonte usinés que nous coulons pour les fabricants d'équipements.
Carters de Boîtes de Vitesses
Cartes de boîtes de vitesses et de réducteurs en fonte grise et ductile, alésés et dressés en interne.
Supports de roulement
Paliers et carters de roulements usinés selon votre alésage et votre motif de boulons.
Pièces moulées en fonte grise
Notre capacité complète en fonte grise, nos nuances et nos essais.
Questions fréquemment posées
Nous coulons des pièces moulées uniques de 1 kg jusqu'à 1 000 kg (2 200 lbs), ce qui couvre les bancs, les bases et les colonnes pour les machines de petite et moyenne taille. Pour une conception plus lourde, nos ingénieurs peuvent étudier la division du banc en sections boulonnées.
Les lamelles de graphite dans la fonte grise amortissent bien mieux les vibrations que l'acier, elle s'usine proprement, conserve bien sa forme une fois stabilisée, et résiste bien à l'usure sur les glissières. C'est pourquoi l'ASTM A48 Class 35 (HT250) est le choix habituel pour les bancs et les bases.
Oui. Les bancs et les bases sont stabilisés par vieillissement thermique avant usinage, afin que la pièce coulée ne se déforme pas après la découpe des glissières et des faces de référence.
Oui. Nous usinons les faces de référence, les glissières, les patins de montage et les trous de boulons en interne selon votre plan. Envoyez-nous vos tolérances et nous confirmerons ce que nous réalisons en interne et deviserons séparément tout meulage ou grattage final.
Les commandes commencent à partir d'une pièce pour les prototypes. Nous renvoyons les commentaires DFM et un devis dans les 48 heures ; l'outillage prend 3 à 4 semaines, et la production suit 4 à 6 semaines après l'approbation de l'échantillon.
Prêt à recevoir un devis pour vos pièces moulées pour machines-outils ?
Envoyez votre plan ou modèle 3D, et nous vous retournerons un retour DFM et un devis sous 48 heures.
Obtenez un devis gratuit